建築業界で使われる壁芯面積と内法面積の計算方法と違いについて詳しく解説します。不動産取引や設計において重要なこの知識、あなたは正確に理解できていますか?

M12はねじの呼び径12mmを示し、ボルトの長さや工具寸法ではありません。並目ピッチは1.75mmです。旭機工の掲載六角ボルト例では頭部高さ8mm・二面幅19mmですが、六角穴付きなどを含む全形状共通の値ではありません。
選定時は呼び径、ピッチ、長さ、頭部形状を確認します。M12という表示だけでナットや工具の適合を判断せず、以下の寸法とピッチの章を参照し、採用品の図面・仕様と接続相手の条件を照合してください。
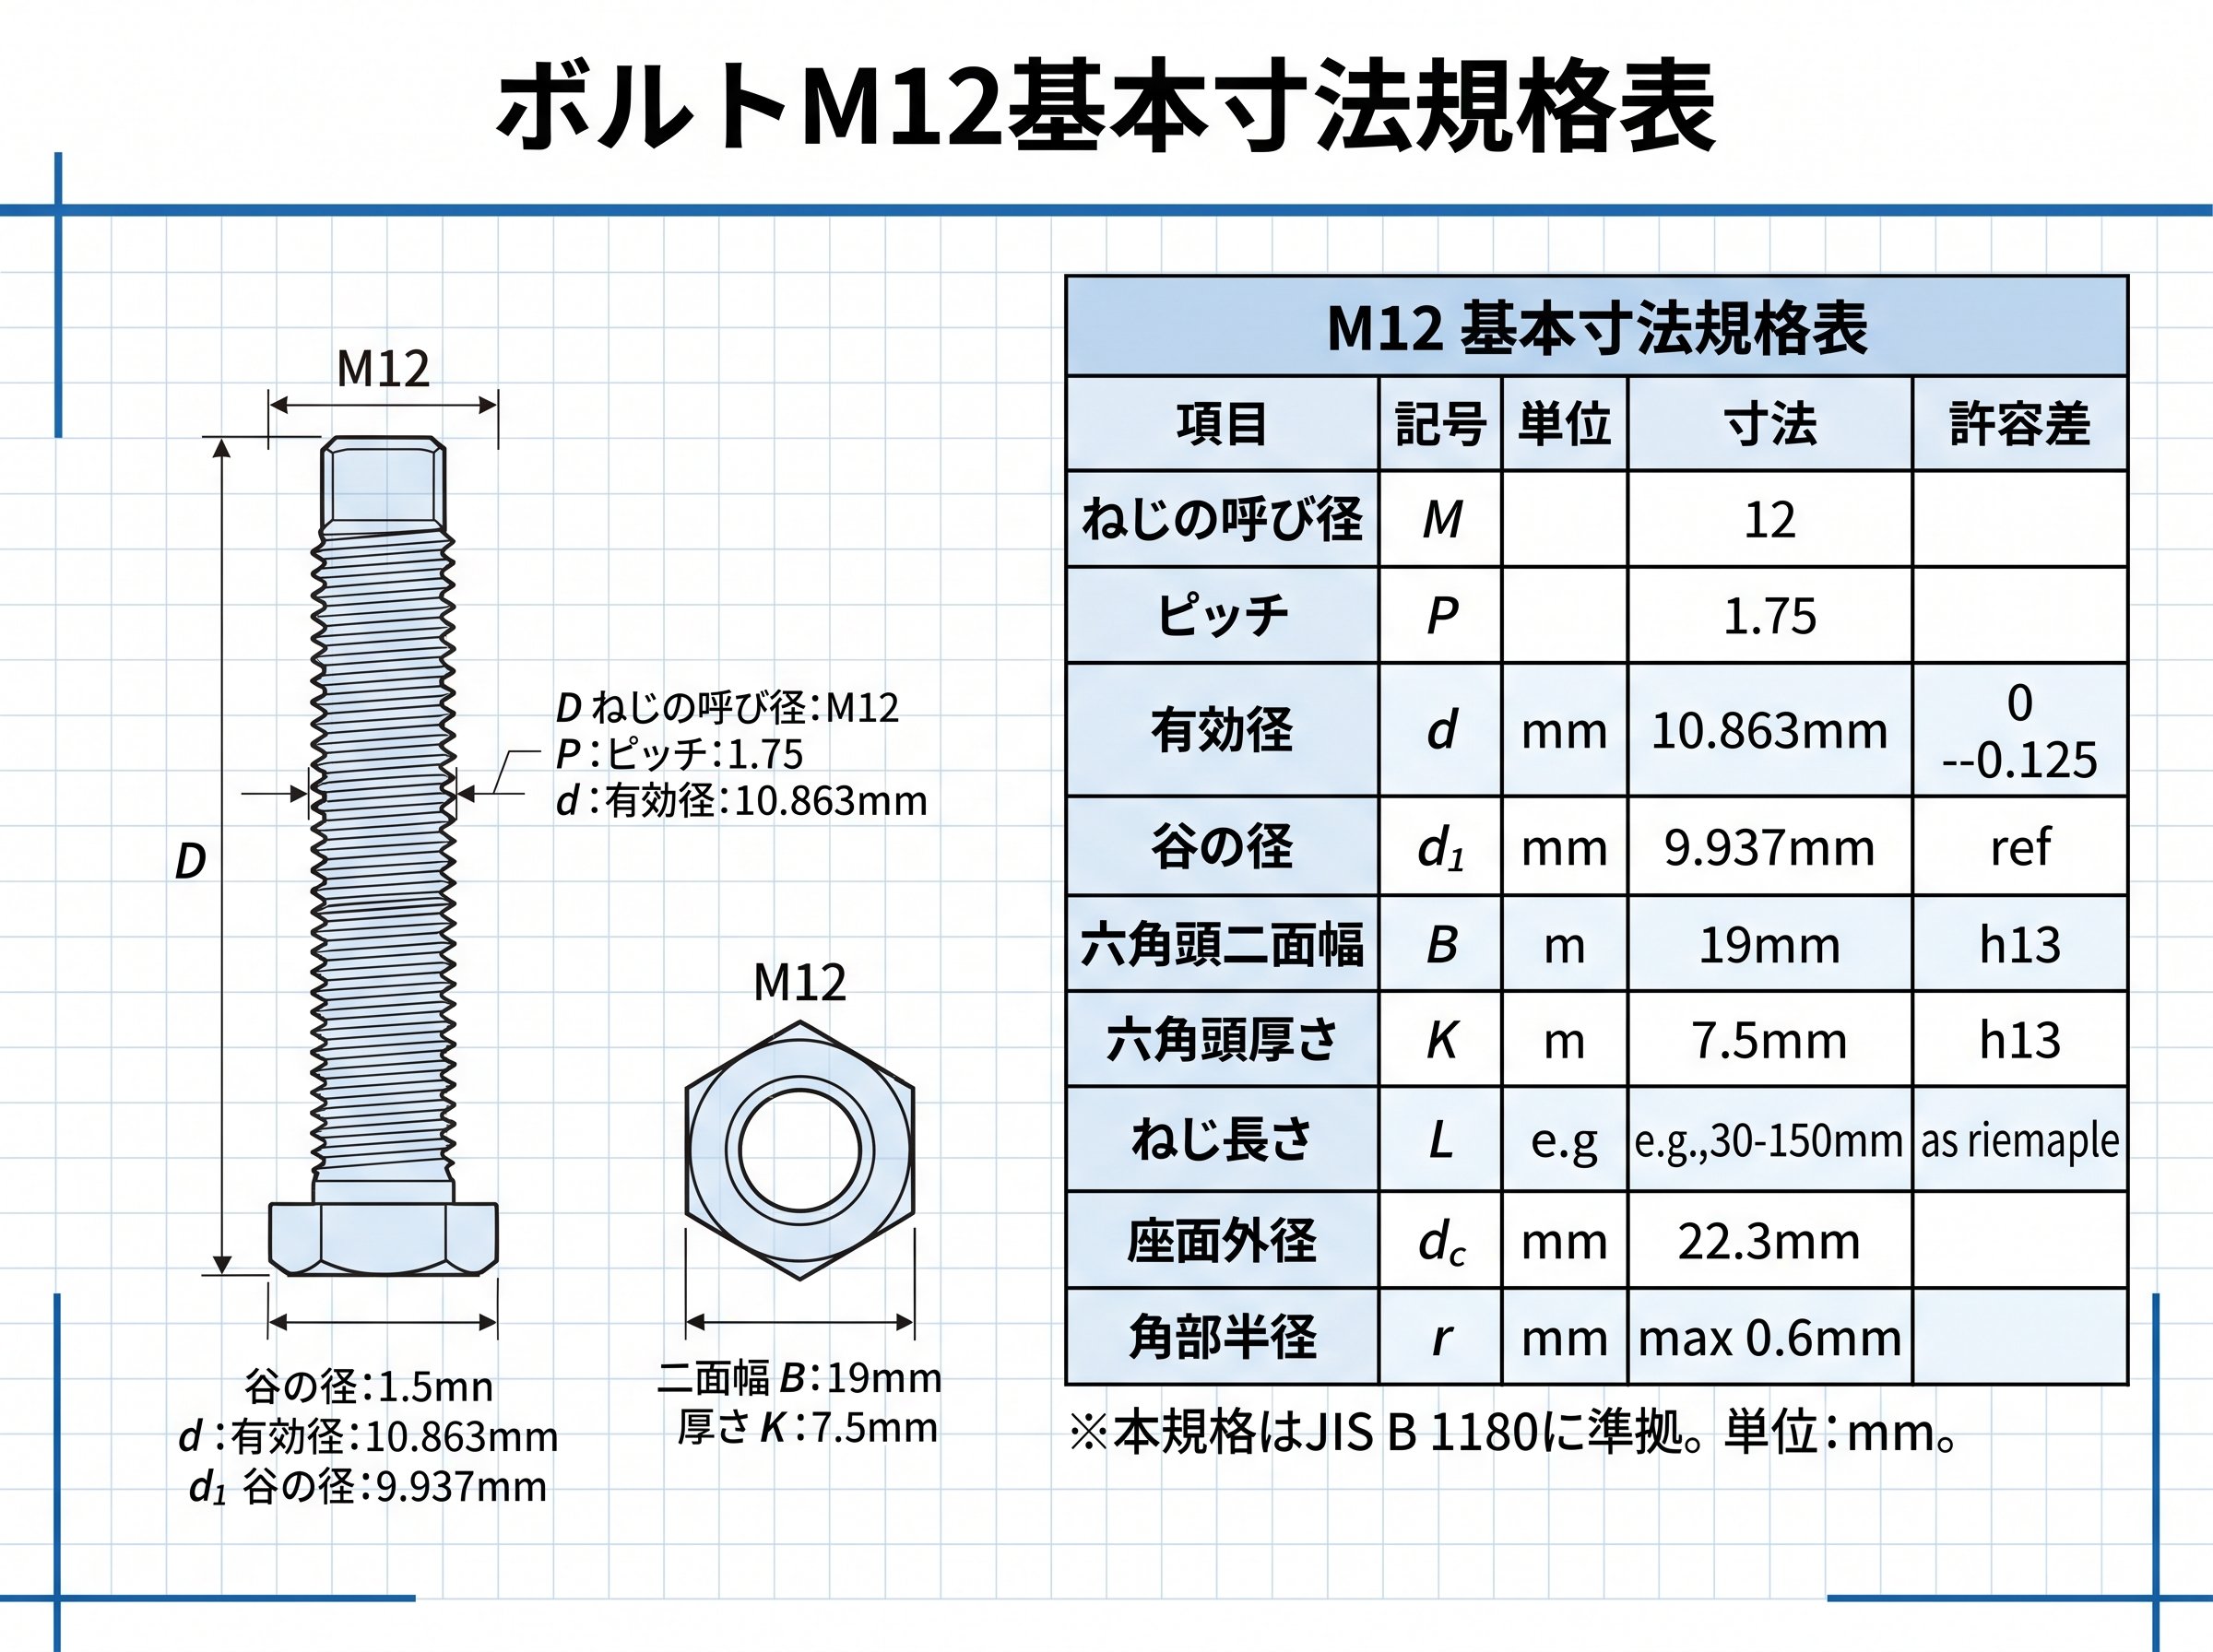
M12のねじ部分と頭部の寸法を分けて確認する早見表です。頭部高さと二面幅は旭機工の掲載六角ボルト例であり、採用する製品の形状・図面を確認してください。
| 寸法項目 | 値・表記 | 確認する内容 |
|---|---|---|
| ねじの呼び径 | M12=12mm | ボルトの長さとは区別する |
| 並目ピッチP | 1.75mm | 相手のナット・めねじのピッチと照合する |
| 頭部高さk | 8mm | 旭機工掲載六角ボルトの例。採用図面で確認する |
| 二面幅s | 19mm | 旭機工掲載六角ボルトの例。六角穴の幅とは区別する |
出典:旭機工「六角ボルト規格表」。

M12ボルトの基本寸法は、JIS B 1180附属書に定められた厳格な規格に基づいています。建築現場では正確な寸法理解が施工品質に直結するため、詳細な寸法データの把握が不可欠です。
M12ボルト基本寸法データ
頭部高さの許容差は製造精度を示す重要な指標で、8mmの基準寸法に対して最大0.25mmの負の許容差が設定されています。この許容差により、実際の製品では7.75mm〜8.0mmの範囲内での製造が許可されており、建築現場での使用時にはこの寸法変動を考慮した施工計画が必要です。
意外な事実として、現在流通しているM12ボルトの一部には旧JIS規格による対辺寸法のものが混在しており、工具選定時に注意が必要です。旧規格では対辺が18mmの製品も存在するため、現場では事前の寸法確認が品質管理上重要となります。
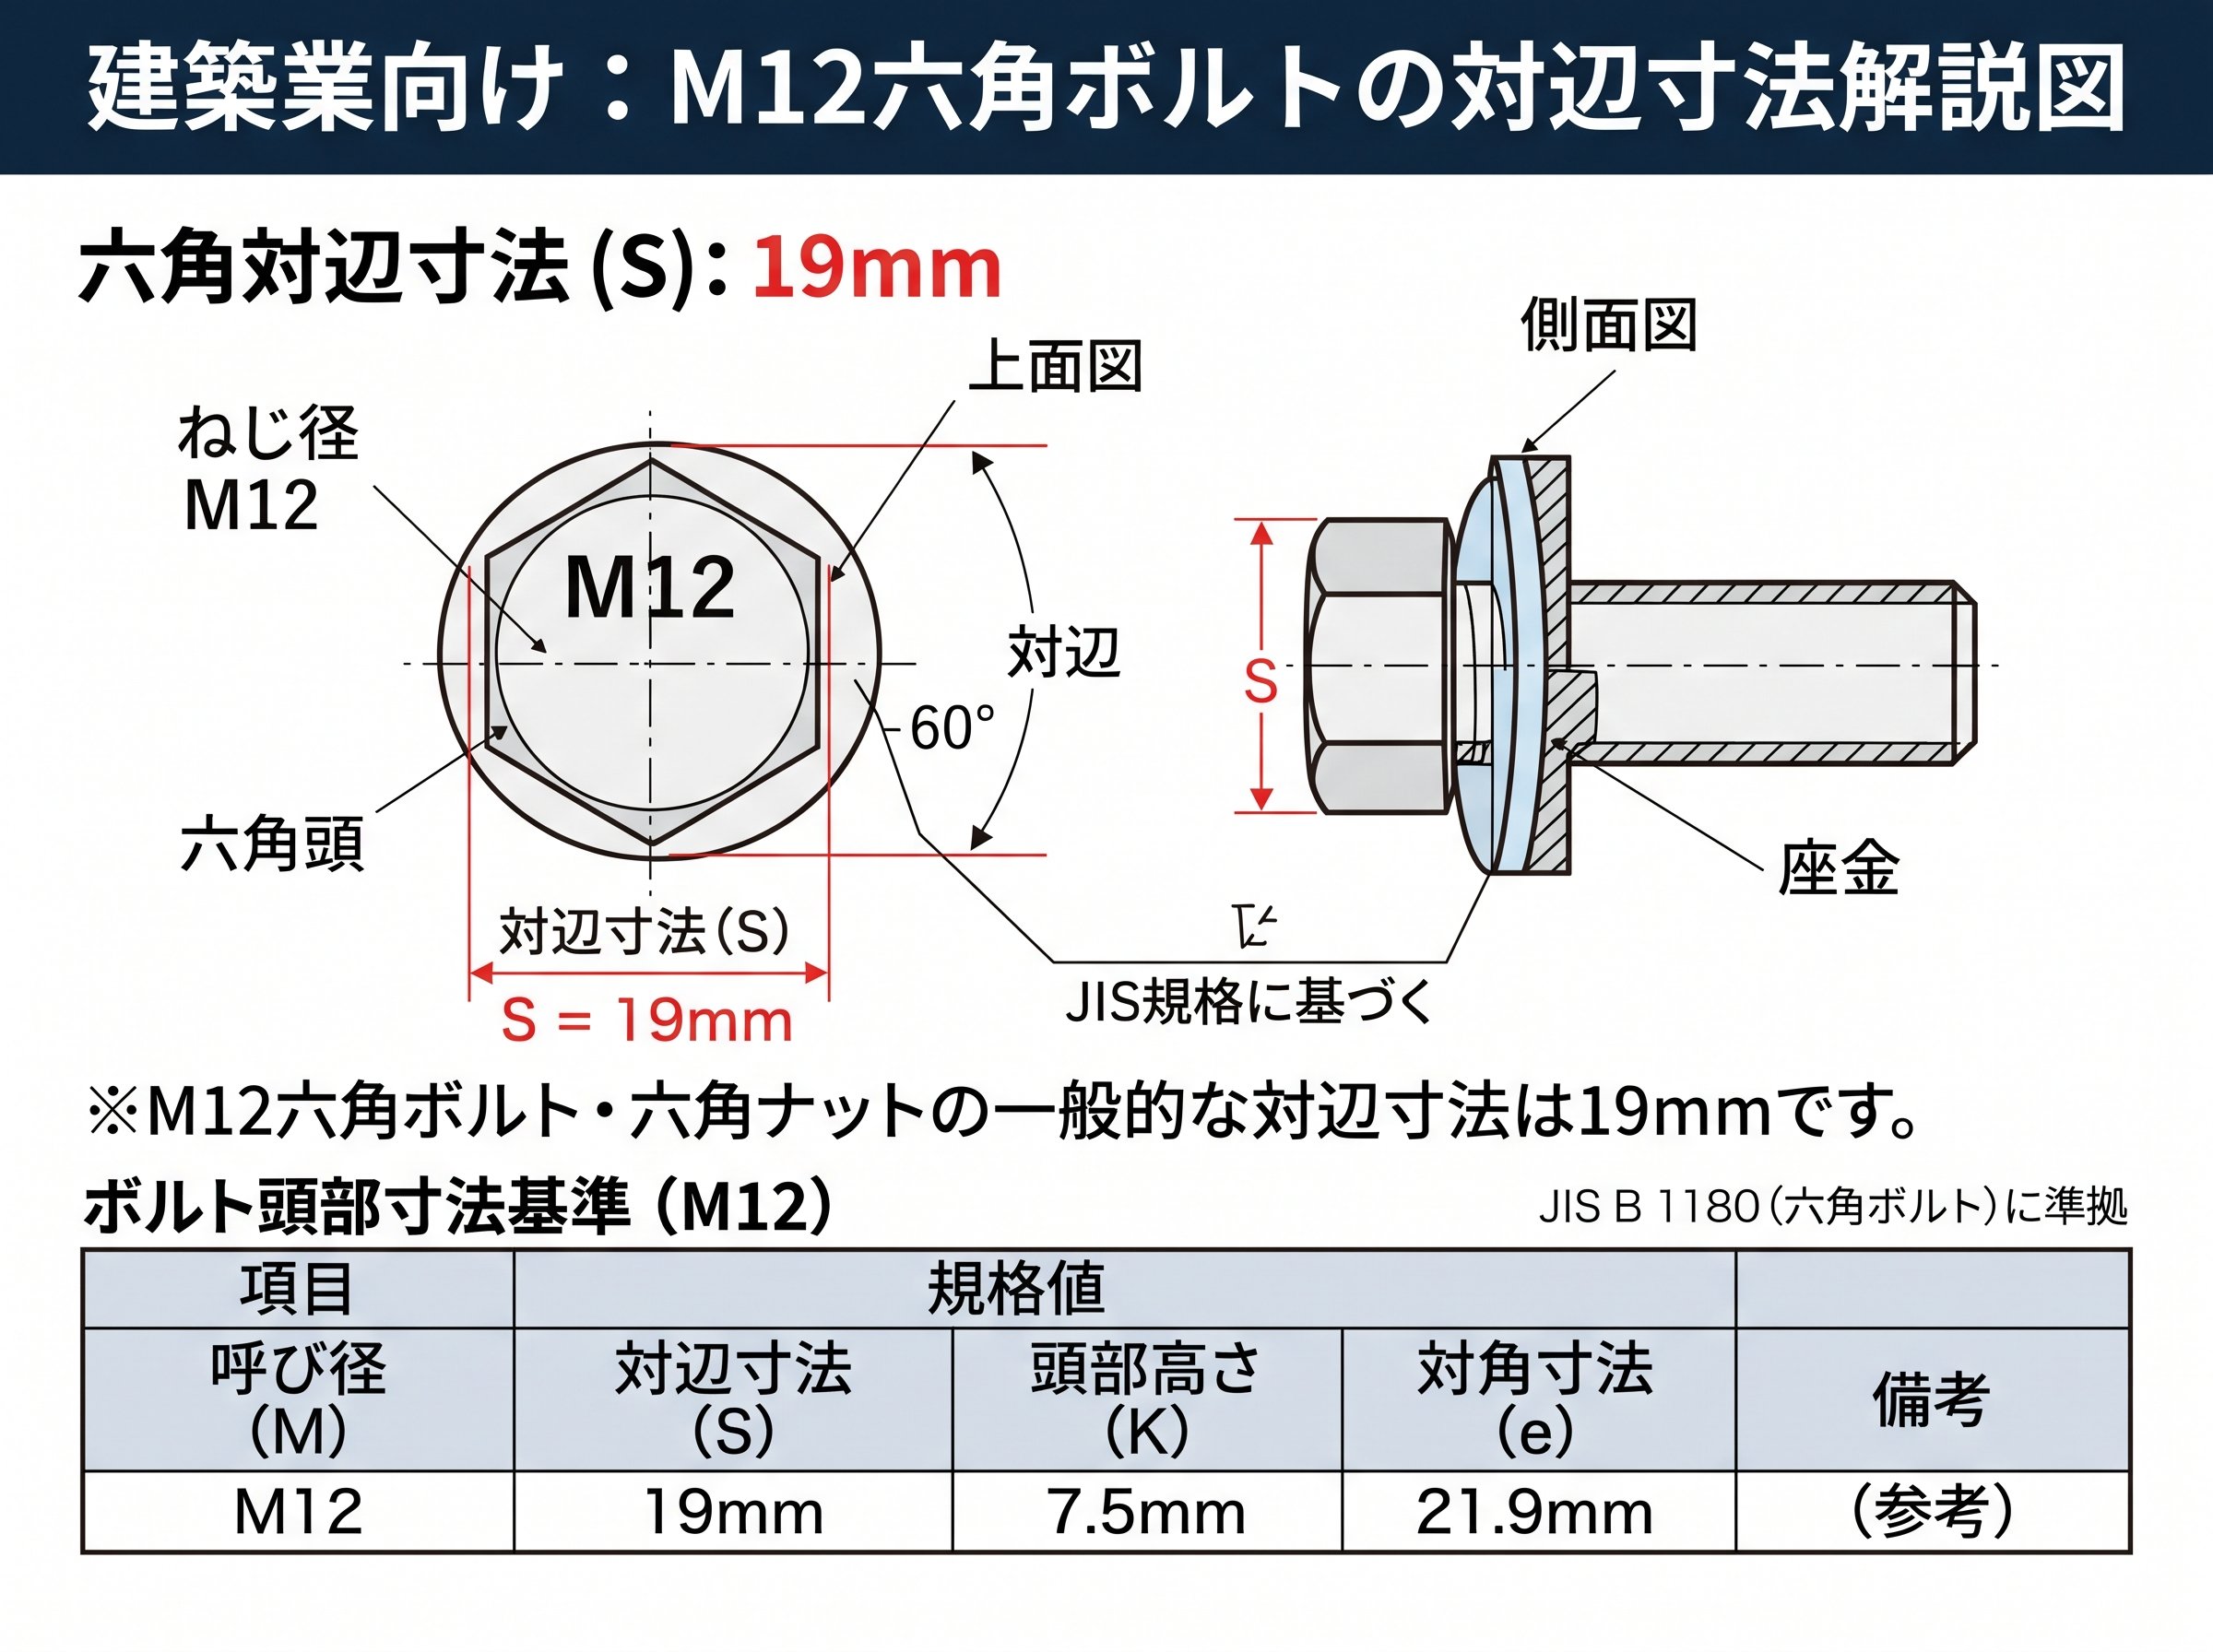
M12ボルトの六角対辺寸法は工具選定の基準となる最重要パラメータです。標準的な六角ボルト・ナットでは対辺19mm(旧規格では18mm)が採用されており、適切な工具選択により作業効率と締付品質の両立が可能になります。
対辺寸法による工具分類
建築現場では複数種類のM12ボルトが混在することが多く、事前の寸法確認により適切な工具準備が可能になります。特にハイテンションボルトの22mm対辺は、一般的な19mmスパナでは作業できないため、専用工具の準備が必須です。
対辺寸法の許容差は0〜-0.8mmに設定されており、実際の製品では18.2mm〜19.0mmの範囲で製造されています。この許容差により、工具との嵌合状態にバラつきが生じる可能性があるため、現場では複数サイズの工具準備が推奨されます。
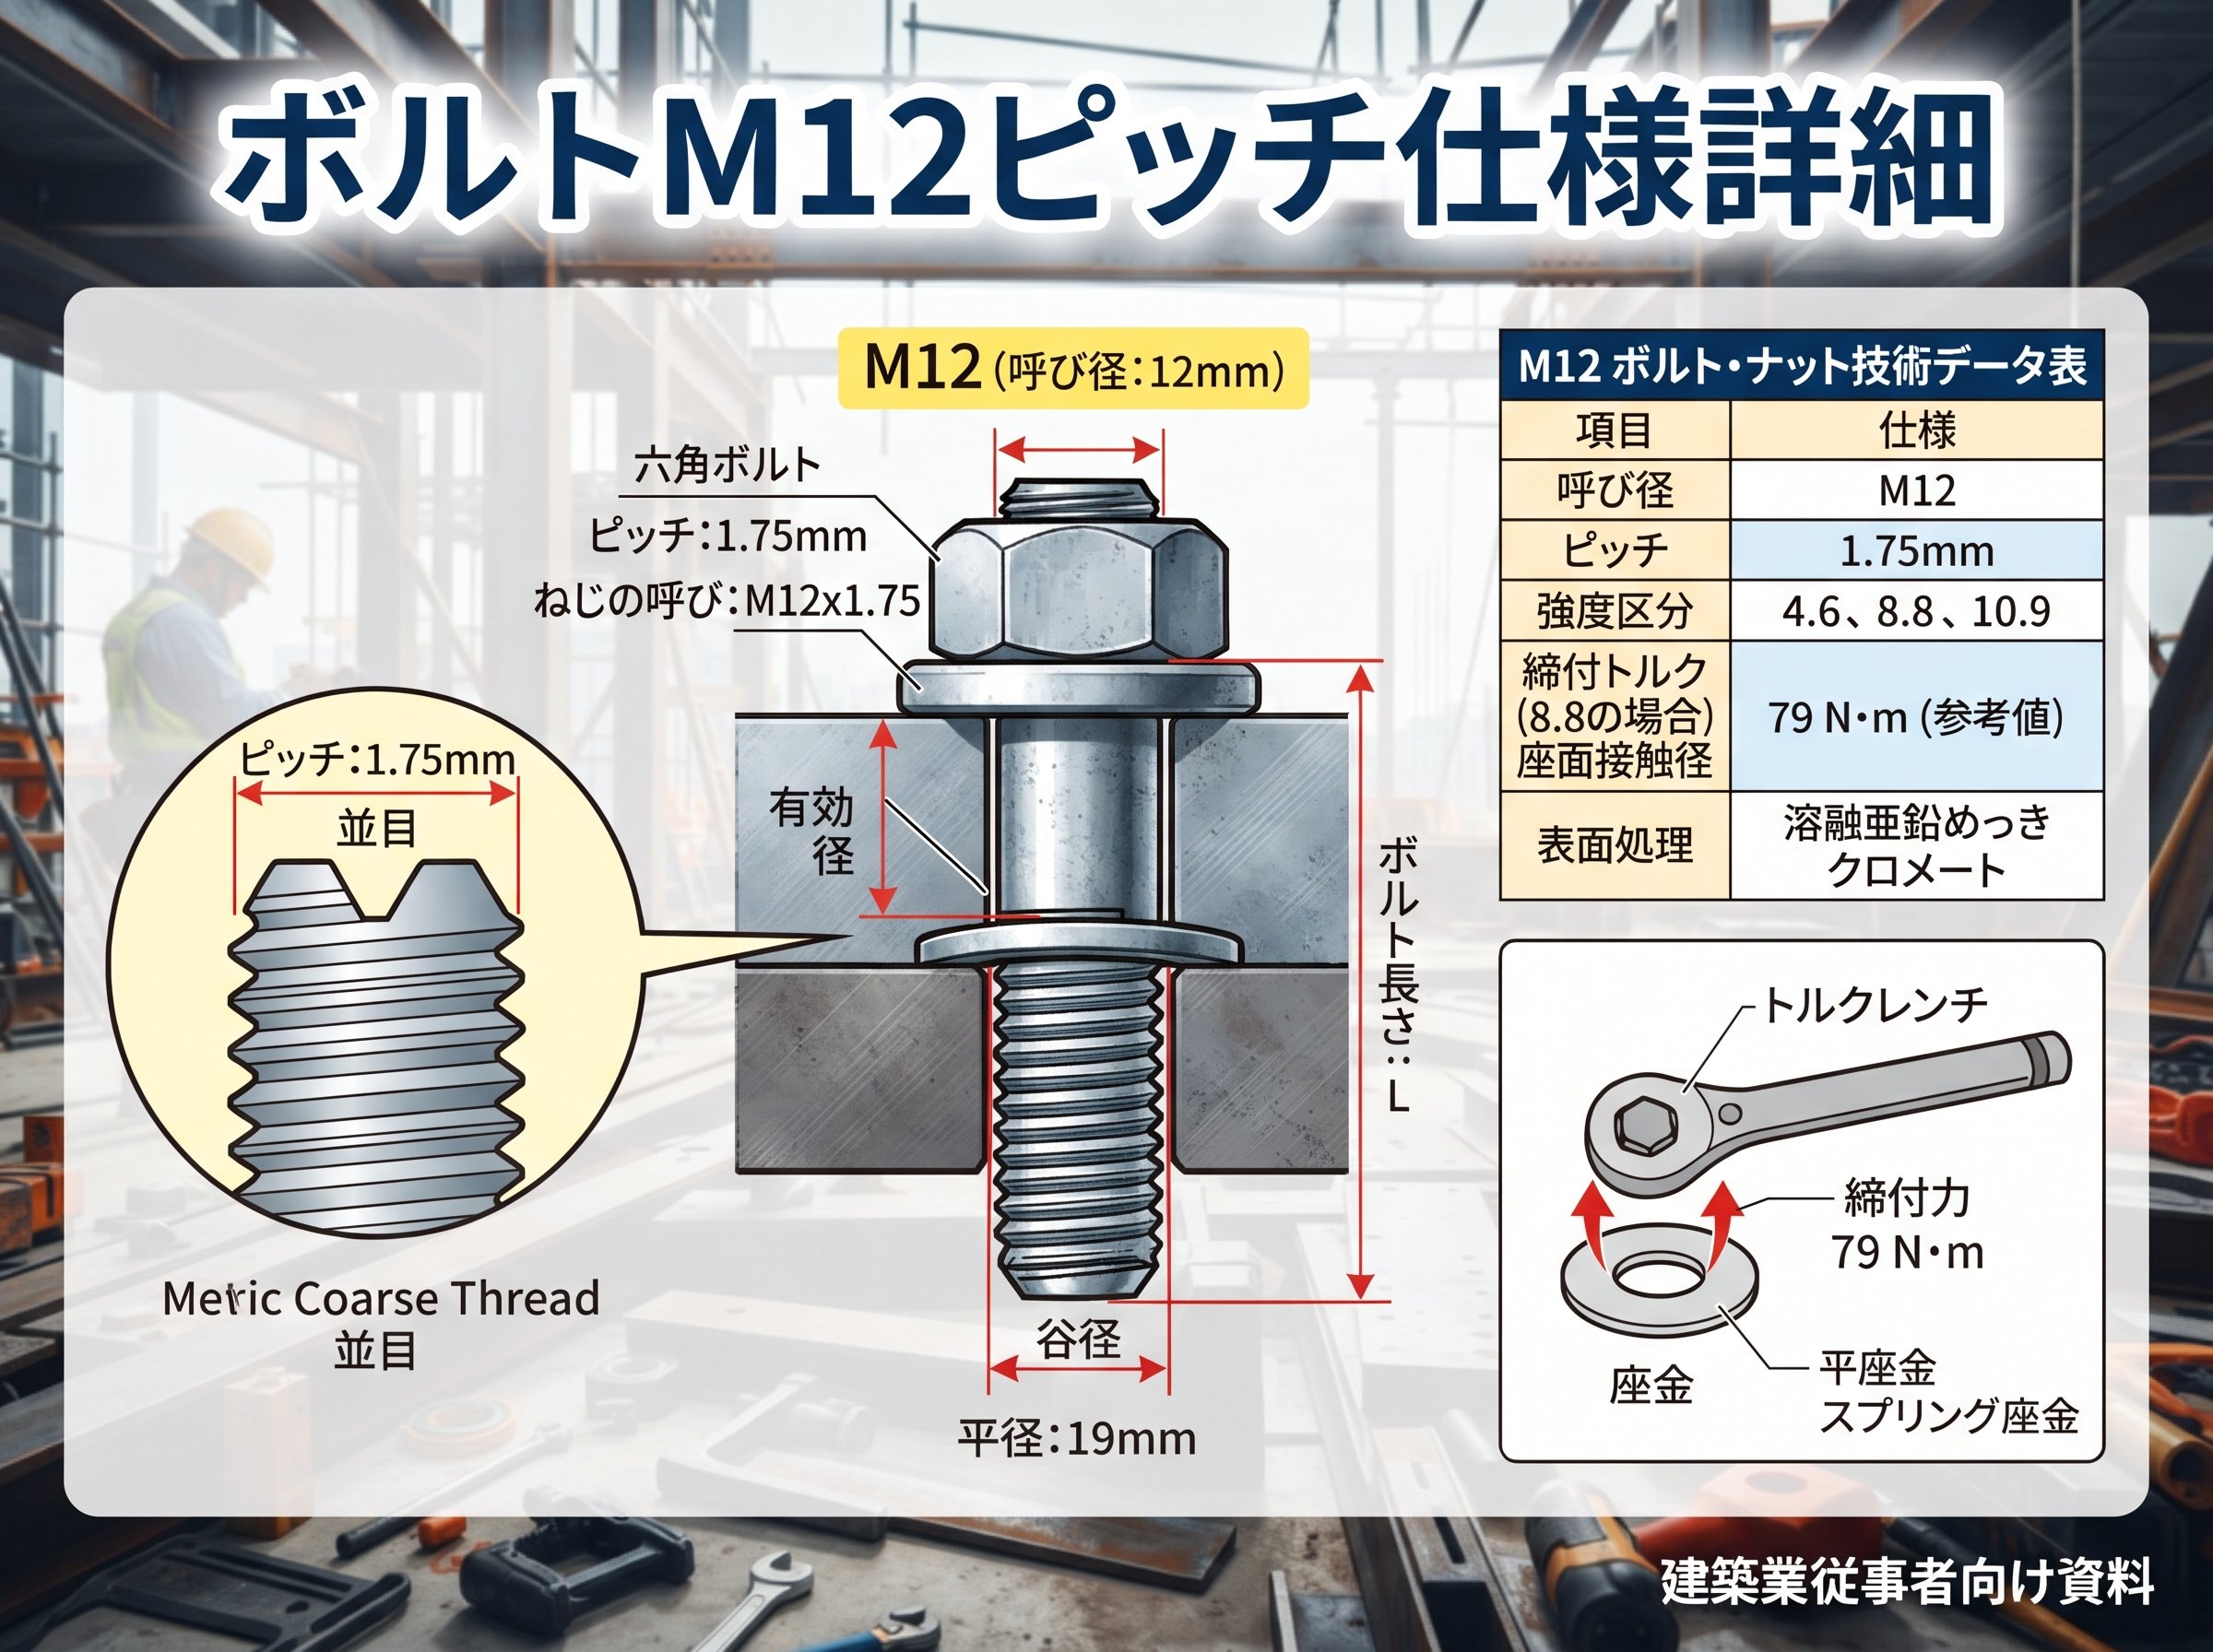
M12の並目ピッチは1.75mmです。並目・細目という2種類の区分と実際のピッチ数は別で、細目には1.5・1.25・1.0mmなどがあります。M12×1.25の「1.25」はピッチ1.25mmを示します。呼び径だけで適合を決めず、採用品の表示・図面をナットやめねじ側のピッチと照合してください。
出典:ツルガ「細目 ネジピッチの規格」。
ピッチ仕様比較表
| 種類 | ピッチ | 用途 | 特徴 |
|---|---|---|---|
| 標準ピッチ | 1.75mm | 一般建築用 | 汎用性高、入手容易 |
| 細目ピッチ | 1.25mm | 精密締結用 | 高強度、薄肉部材向け |
標準ピッチ1.75mmは一般的な建築用途で最も多用される仕様で、締付トルクと作業効率のバランスに優れています。一方、細目ピッチ1.25mmは薄肉部材や高強度が要求される箇所で使用され、ねじ山数の増加により高い引張強度を実現できます。
ピッチの違いは半ねじボルトの長さ計算にも影響し、JIS B 1180では「L=129以下でdx2+6、L=200以下でdx2+12」の公式により算出されます。M12の場合、標準ピッチでは首下長さ130mm以下で36mm、細目ピッチでは32mmのねじ部長さとなり、設計時の重要な検討要素となります。
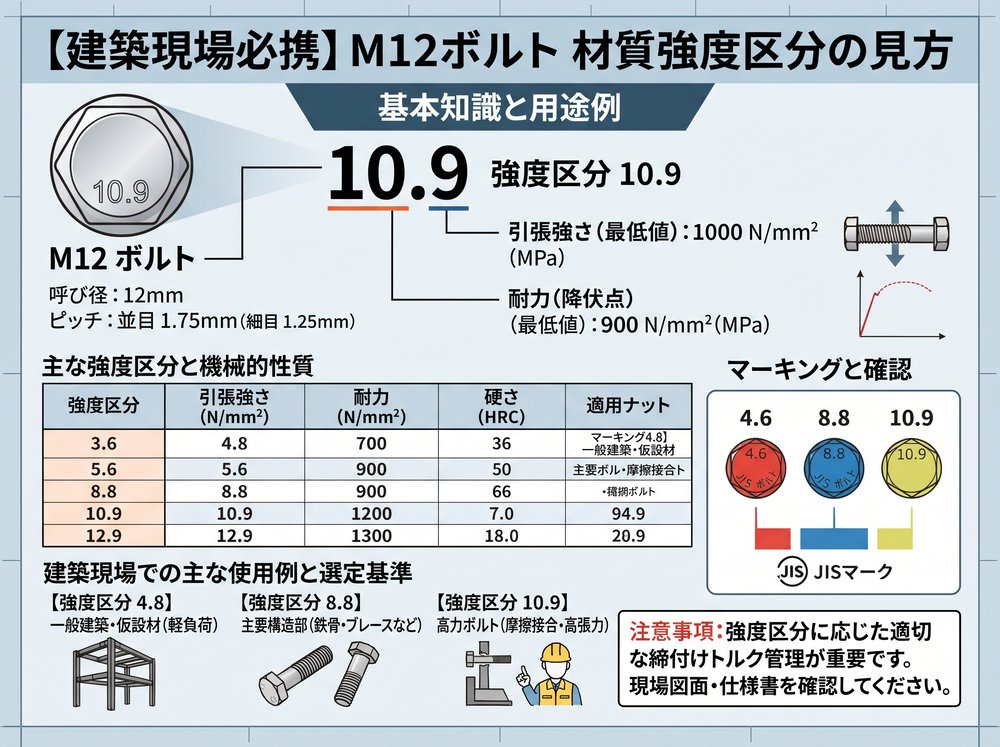
M12ボルトの材質と強度区分は構造安全性に直結する重要な仕様です。JIS規格では鋼・合金鋼とステンレス鋼に大別され、それぞれ用途に応じた強度区分が設定されています。
鋼・合金鋼強度区分
ステンレス鋼強度区分
建築現場では8.8強度区分が最も一般的で、中程度の荷重を受ける構造部材に適用されています。高強度が要求される場合は10.9や12.9を選定しますが、材料コストと加工性を考慮した適切な選択が重要です。
ステンレス鋼ボルトは耐食性が要求される屋外構造物や化学的環境下で使用され、A4-50はより厳しい腐食環境に対応できます。ただし、ステンレス鋼は熱膨張係数が異なるため、異種金属接触による電食対策も設計時に考慮が必要です。
建築現場でのM12ボルト選定は、単純な寸法合致だけでなく、施工条件や維持管理を含めた総合的な判断が求められます11。経験豊富な現場技術者が実践する選定ポイントを体系化することで、施工品質の向上と作業効率化を実現できます。
現場選定チェックリスト
実践的な選定では、設計図書の仕様だけでなく、現場の実際の条件を詳細に検討する必要があります。例えば、狭小な作業空間では標準的な工具が使用できない場合があり、対辺寸法の小さい小形六角ボルトの採用が効果的です。
また、建築現場では異なる工程で様々な業者が作業するため、ボルト仕様の標準化により工具の共通化と作業効率向上が図れます。特にM12ボルトは使用頻度が高いため、現場全体での仕様統一により、工具管理コストの削減と品質の安定化を同時に実現できる重要な管理ポイントとなります。
意外な選定ポイントとして、ボルトの表面処理も重要な検討要素です。亜鉛めっき、ユニクロめっき、無処理など、表面処理の違いにより耐食性だけでなく、締付トルクの管理値も変わるため、施工管理においても適切な理解が必要です。
旭機工株式会社の六角ボルト規格表では、JIS規格に準拠した詳細な寸法データと許容差が確認できます
トップ工業株式会社のボルト・ナット対辺寸法表では、各種ボルトの対辺寸法比較と工具選定に有用な情報が提供されています
鉄(SCM435)/酸化鉄被膜 六角ボルト [強度区分:12.9] (半ねじ) M12×120 (2本入り)