建築業界で使われる壁芯面積と内法面積の計算方法と違いについて詳しく解説します。不動産取引や設計において重要なこの知識、あなたは正確に理解できていますか?

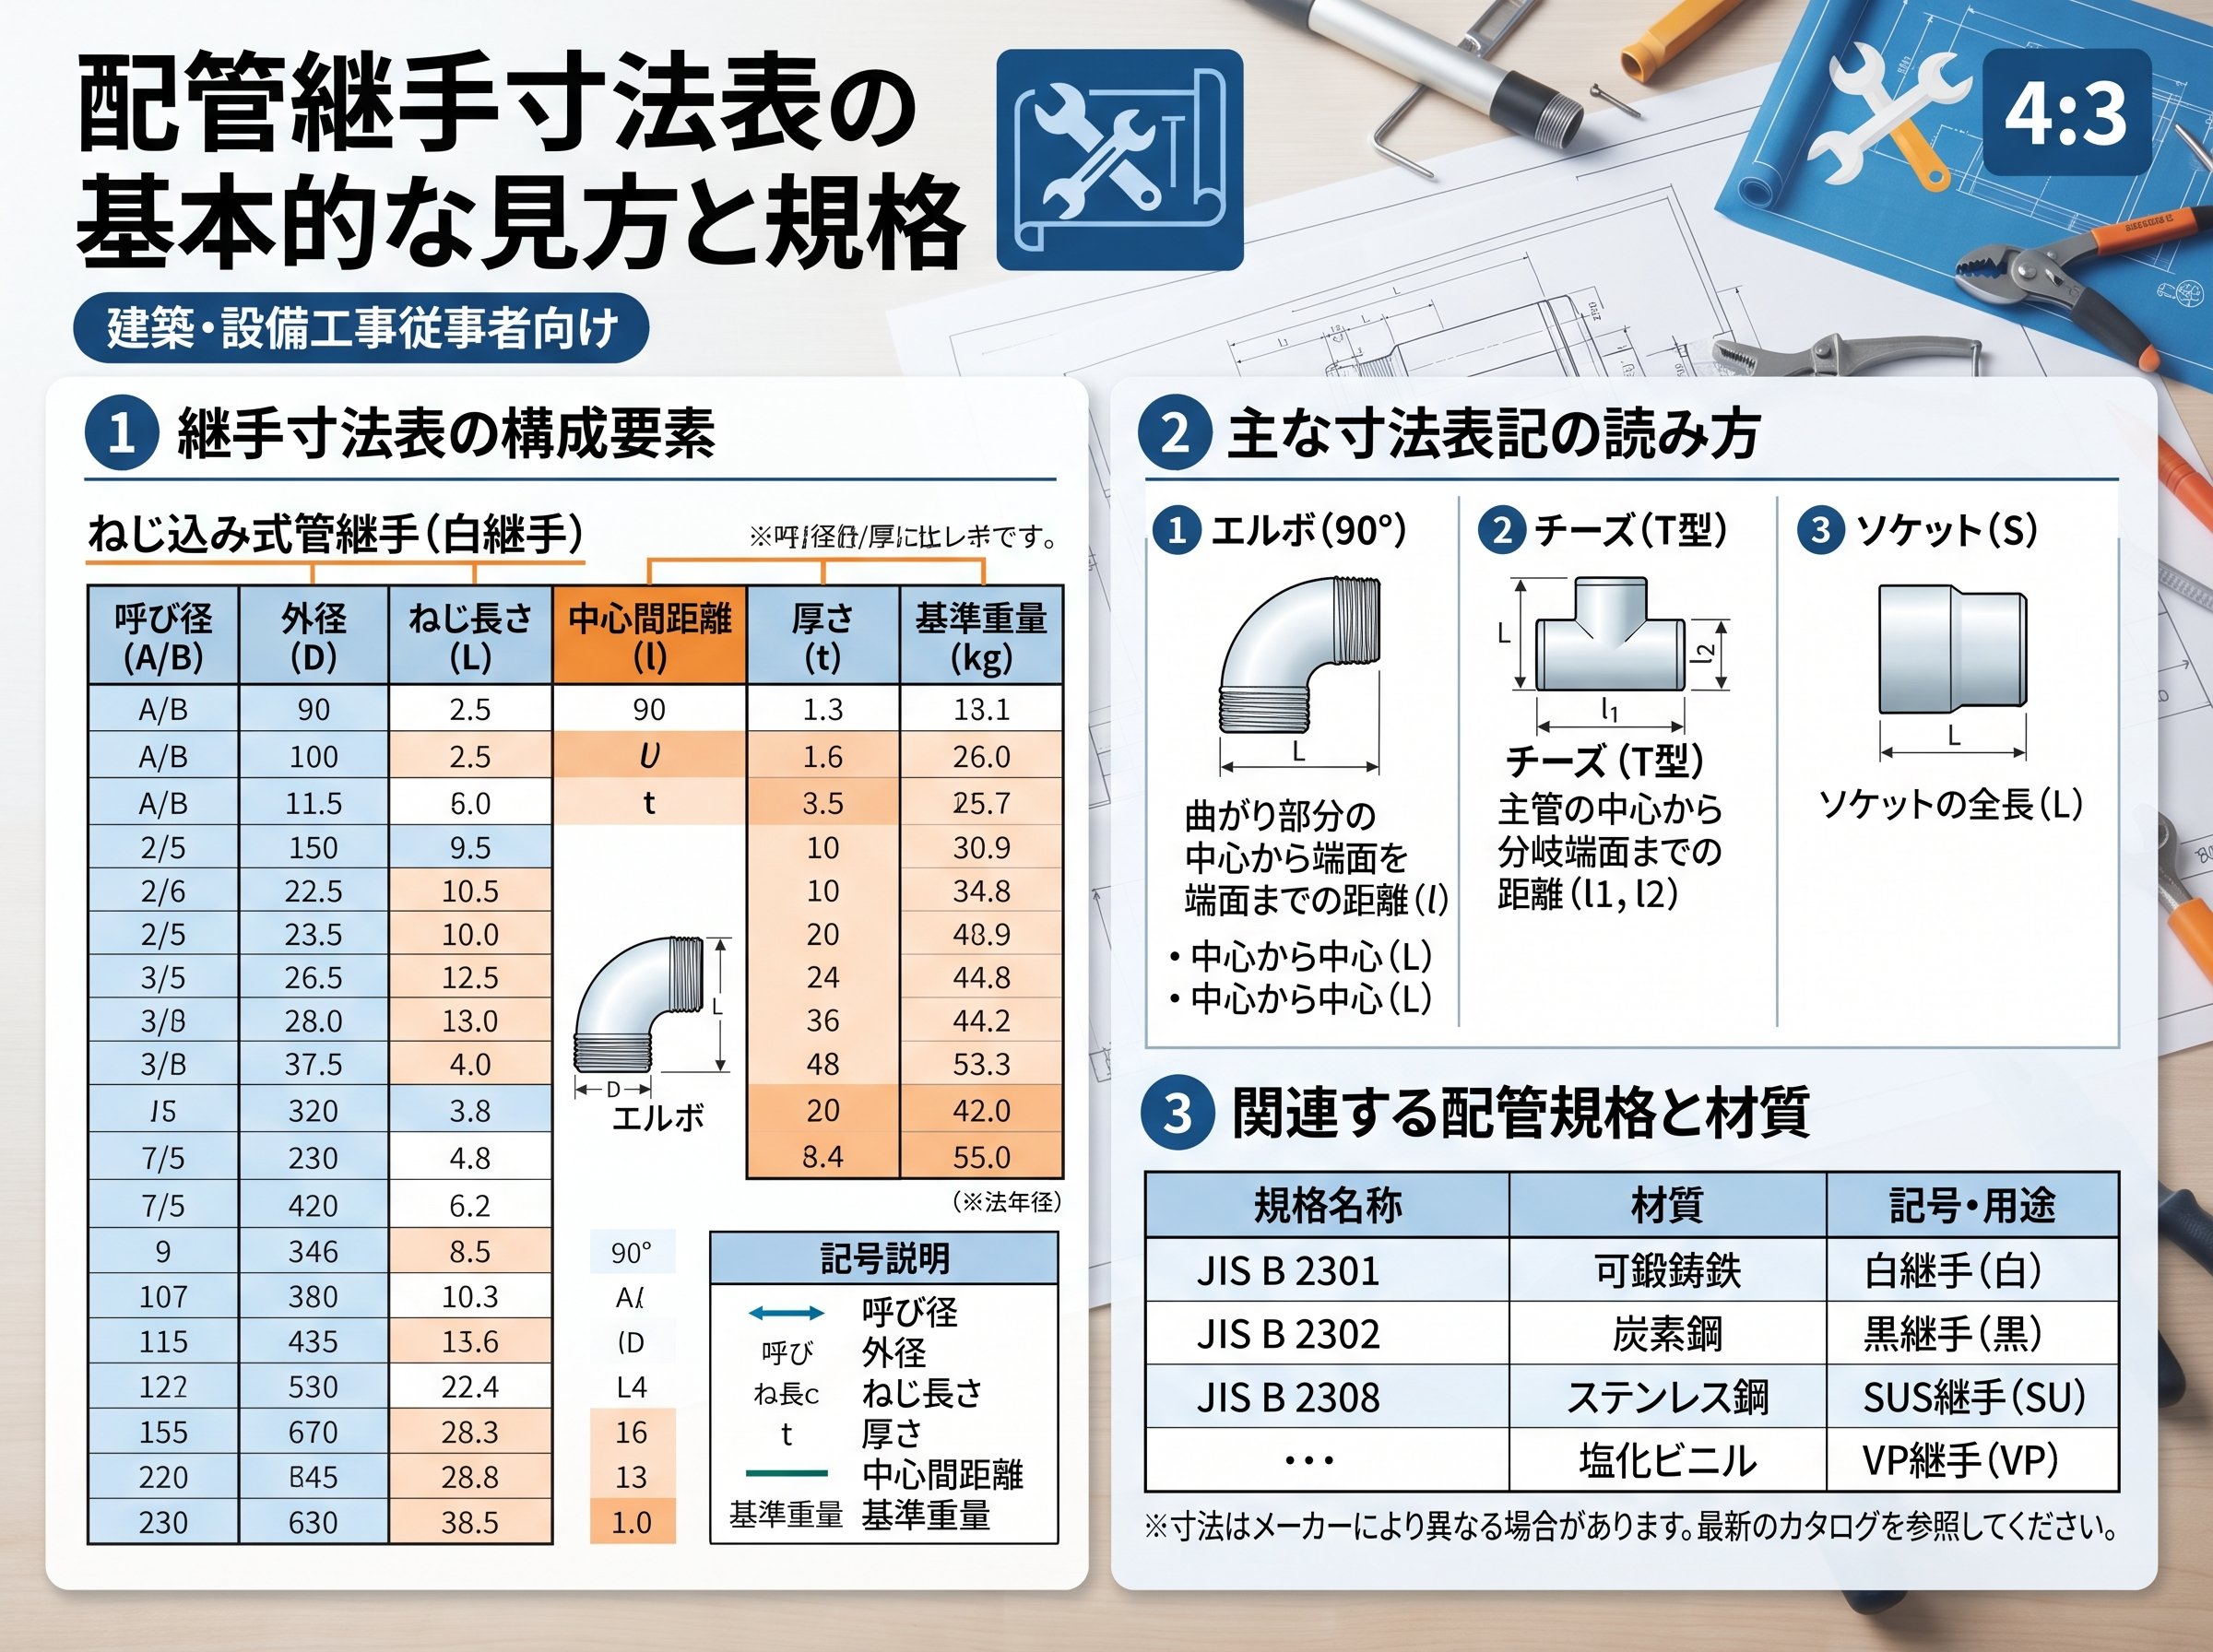
配管継手寸法表では、まず呼び径と実寸を区別します。ベンカン機工のカタログは「径の呼び」をA・Bで併記し、外径はJIS・ASMEに分けて掲載しています。A/Bの対応だけで接続寸法を決めず、使用する製品の規格と外径の列を確認してください。
関連用語として、ステムの寸法・規格については別記事で扱っています。配管のA/B呼称や継手の接続寸法を確認する根拠とは分けて参照してください。
寸法表の項目は製品形式によって異なります。「外径」という名称だけで継手本体の最大外寸と判断せず、製品図で接続端部の外径、内径、厚さ、全長、中心から端面までの距離などの測定位置を確認してください。フランジでは、フランジ外径やボルト穴配置などを別に確認します。採用する製品の規格・図面に合わせて必要な寸法項目を選び、それぞれに対応する許容差を照合してください。
呼び径は、内径や外径の測定値そのものではありません。寸法表を読む際は、呼び径に加えて、外径・内径・厚さの各列と単位を確認します。同じ呼び径でも、規格や呼び厚さが異なる製品を同一寸法として扱わないでください。
JIS規格では、継手の種類ごとに詳細な寸法規定が設けられており、特にJIS B 2301(ねじ込み式可鍛鋳鉄製管継手)、JIS K 6743(水道用硬質ポリ塩化ビニル管継手)などが代表的です。
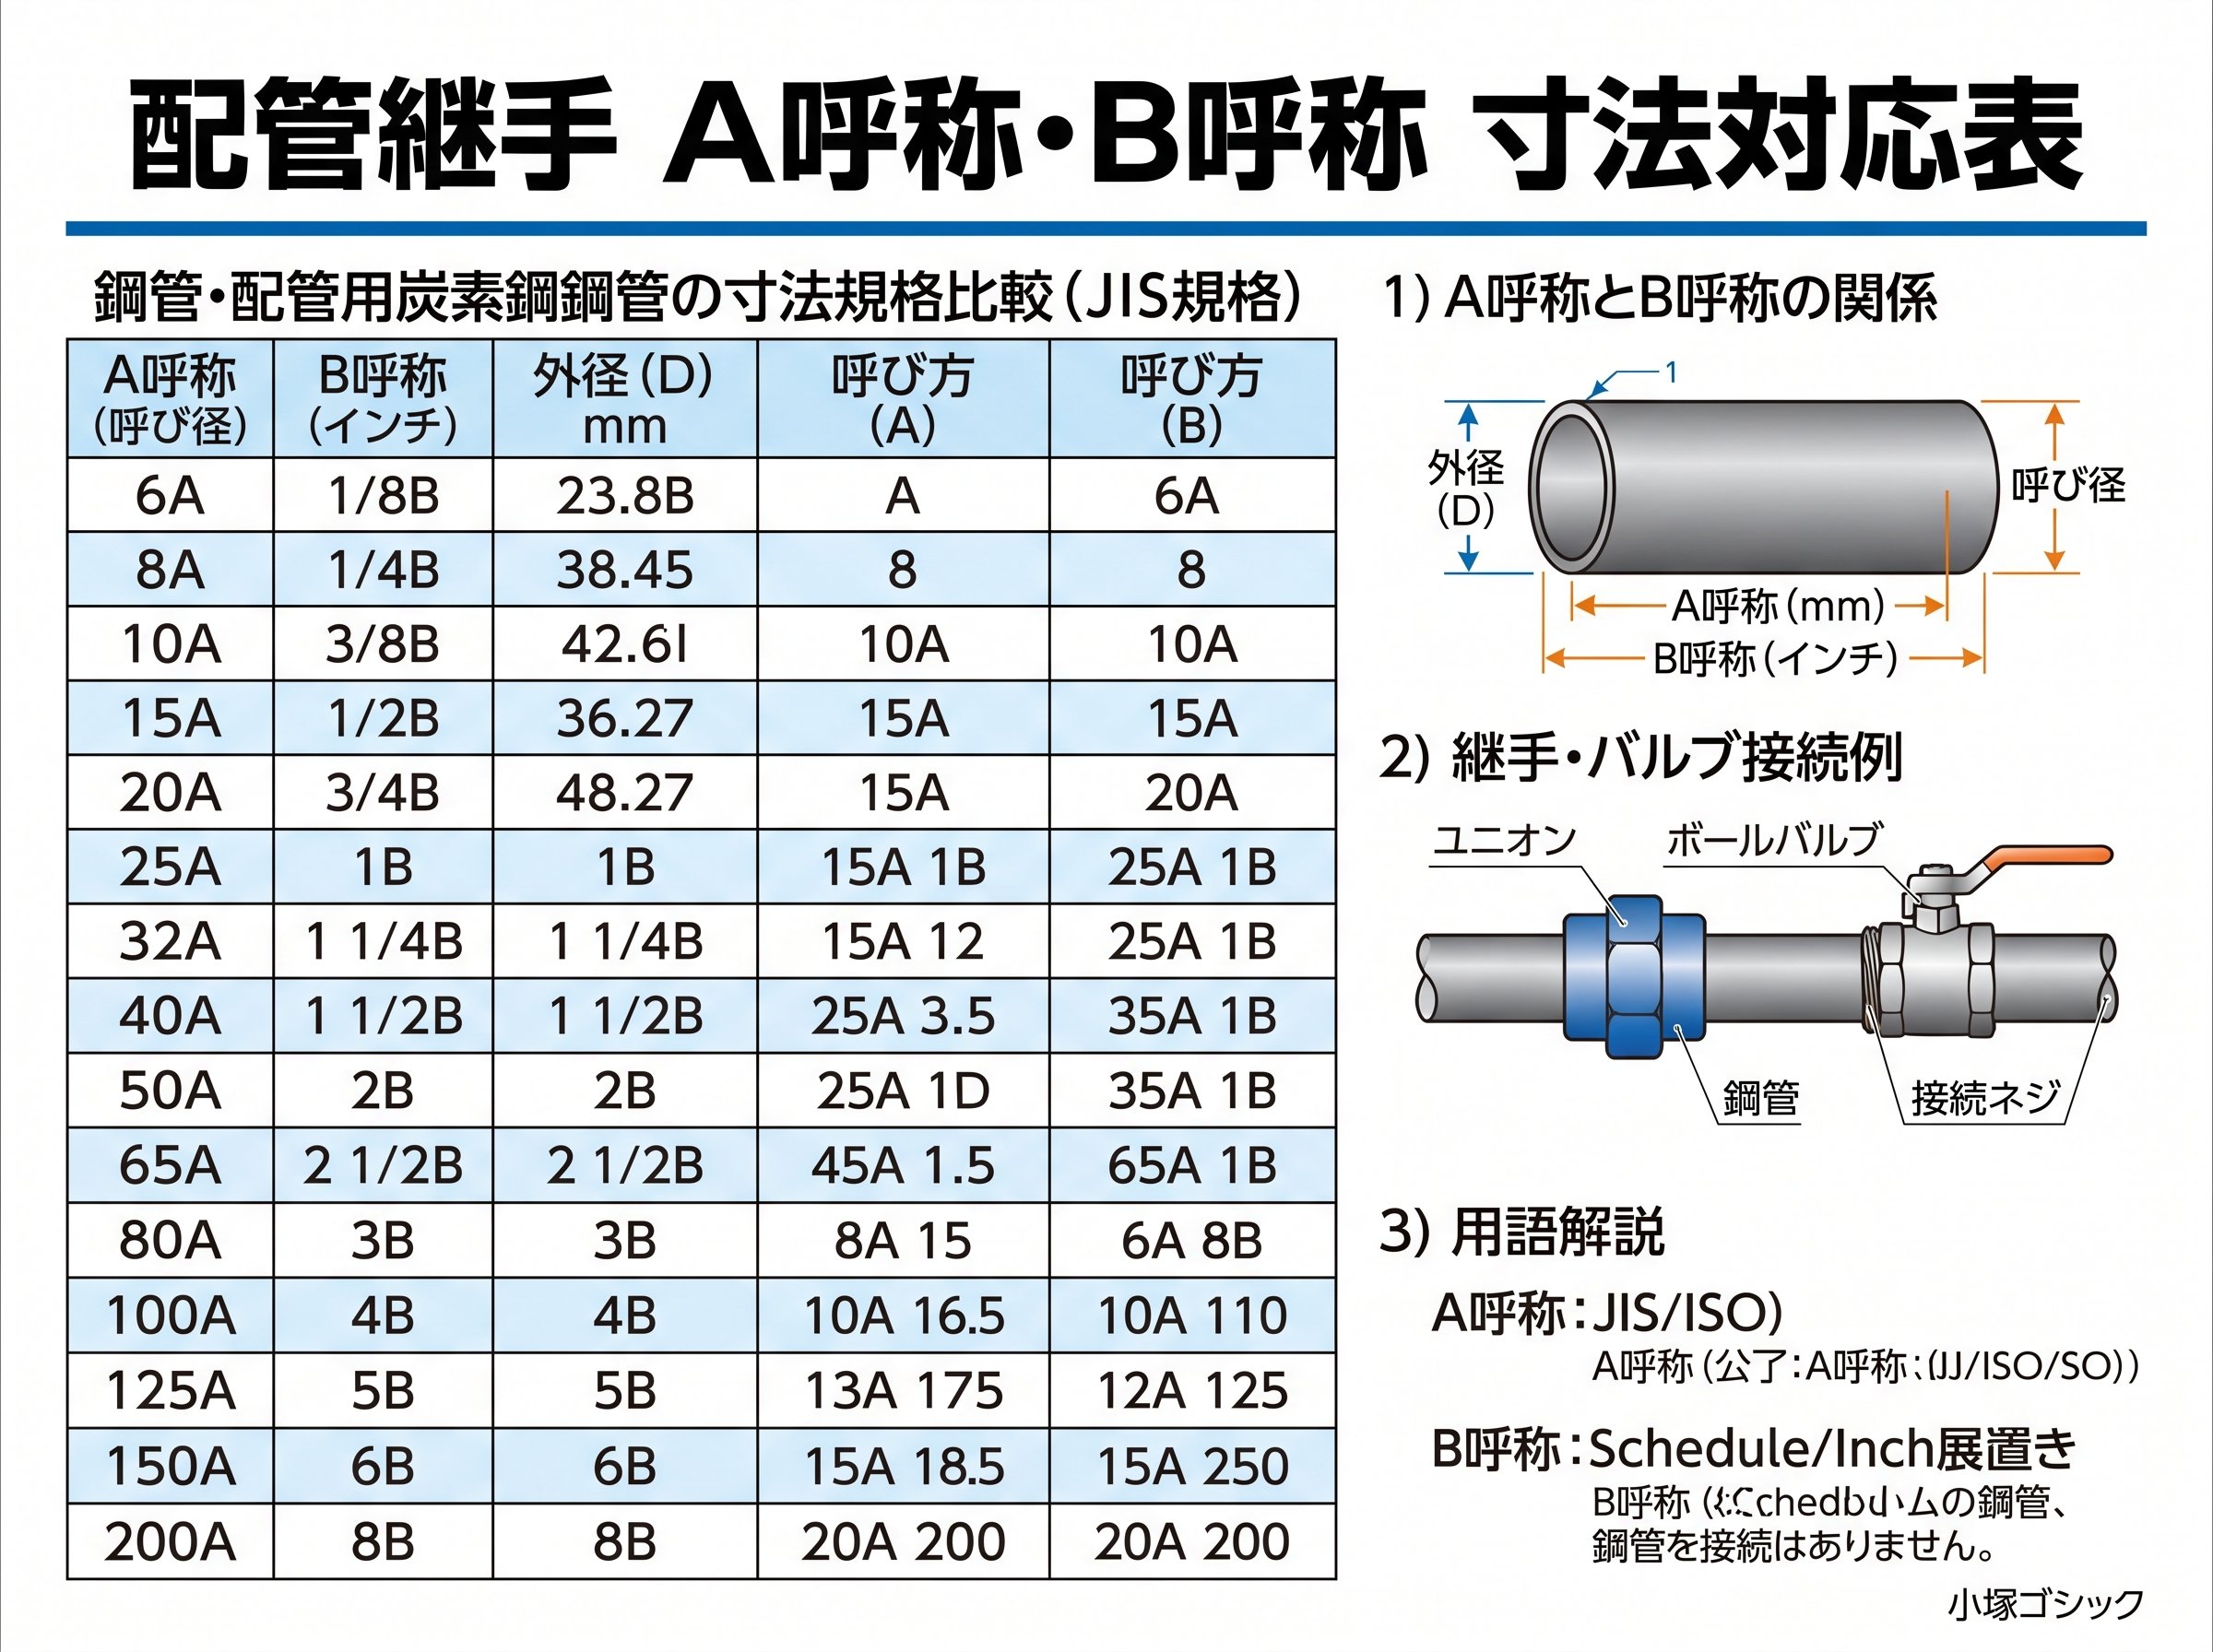
A呼称・B呼称はサイズを示す呼び径で、実際の外径そのものではありません。例えば15Aと1/2Bは対応する呼び径ですが、ベンカン機工の溶接式管継手カタログでは、外径はJISで21.7mm、ASMEで21.3mmと区別されています。以下の配管継手サイズ表は、同資料の「溶接式管継手の基準厚さ」から、呼び径と規格別の外径を抜粋したものです。
| A呼称 | B呼称 | 外径:JIS(mm) | 外径:ASME(mm) |
|---|---|---|---|
| 8A | 1/4B | 13.8 | 13.7 |
| 10A | 3/8B | 17.3 | 17.1 |
| 15A | 1/2B | 21.7 | 21.3 |
| 20A | 3/4B | 27.2 | 26.7 |
| 25A | 1B | 34.0 | 33.4 |
| 32A | 1 1/4B | 42.7 | 42.2 |
| 40A | 1 1/2B | 48.6 | 48.3 |
| 50A | 2B | 60.5 | 60.3 |
この外径をフランジ外径や継手本体全体の外寸として扱わないでください。継手種類別の寸法表では、接続端部の外径OD、内径ID、厚さT、中心から端面までの距離などを区別して確認します。同じ呼び径でも、材質、適用規格、接続方式、呼び厚さ(Sch)を照合してください。この表だけでは、ねじ込み式・差込み式・樹脂製を含む全製品の寸法や接続可否は判断できません。
溶接式管継手の規格表を探している方は、下記のメーカー資料をご覧ください。掲載ページ5~6に基準厚さ、11以降にエルボ・T・レジューサなどの寸法表があります。
出典:ベンカン機工「溶接式管継手カタログ」(PDF・寸法表)
B呼称の読み方には日本独自の慣習があり、1インチ以下は分数表記で「分(ブ)」と呼ばれます。例えば1/8Bは「1分(イチブ)」、3/4Bは「6分(ロクブ)」となります。これは1インチを8等分した単位に基づく表現で、現場では「ヨンブ」(1/2B)、「ロクブ」(3/4B)といった呼び方が一般的です。
継手選定時は、接続するパイプの規格(SGP、SUS、塩ビ管等)によって実際の外径が異なる場合があるため、必ず該当する規格の寸法表で確認することが不可欠です。
ねじ込み式管継手は、JIS B 2301に規定される可鍛鋳鉄製継手が標準的で、施工性と信頼性のバランスに優れた接続方法です。主要な継手種類と特徴的な寸法を以下に示します。
エルボ(90°・45°)の寸法規格
チーズ・クロスの寸法規格
ソケット・ニップルの寸法規格
ねじ込み深さは、採用する継手の材質・ねじの種類・適用規格を確認し、メーカーの製品図と施工要領書で判断してください。図面に示すねじ部の長さと、施工時に必要なねじ込み量は区別して読みます。JIS規格を参照する場合も、その規格が対象製品に適用されるか、どの寸法を規定しているかを確認し、全製品共通の最小ねじ込み深さとして扱わないでください。
現場施工では、以下の寸法管理が重要です。
ねじ込み式継手の許容差は、呼び径だけでなく、製品の材質・適用規格・測定する寸法を確認して判断します。採用メーカーの図面で、中心から端面までの距離、全長、ねじ部などの測定位置と、その許容差を照合してください。溶接式継手の許容差を、ねじ込み式に流用しないことも重要です。
溶接式管継手は高圧・高温条件での使用に適した接続方法で、突合せ溶接式と差込み溶接式の2種類に大別されます。それぞれ異なる寸法体系と選定基準を持ちます。
突合せ溶接継手の寸法特性
突合せ溶接継手では、接続する管と継手の端部寸法・厚さ・開先形状を照合します。ベンカン機工のベベルエンド図は、製品区分と厚さによって形状を分けています。図にある「ルート面の高さ」と、接合時に端部間へ設ける「ルート間隔」は別の寸法です。
開先角度やルート間隔は共通値で決めず、採用製品の端部図面と、当該工事の溶接施工要領書を確認してください。管と継手の厚さに違いがある場合も、必要な端部加工・接合条件を確認します。
寸法表では、中心間距離(Center to Center)、継手外径、肉厚が主要項目となります。
差込み溶接継手の寸法特性
差込み溶接継手は、継手内部にパイプを差し込んで溶接する方式で、小口径配管に多用されます。重要な寸法項目は以下の通りです。
差込み溶接継手の差込み深さは、採用する製品の寸法図で確認します。呼び径に加え、材質・適用規格・製品区分を照合し、ソケットの深さ、内径、接続管の外径をそれぞれ確認してください。製品図のソケット深さと、施工時の挿入位置・端部のすき間は分けて読み、施工要領書の指定に従います。
Sch80(呼び厚さ)の寸法管理
Sch80は、ベンカン機工のカタログでは呼び厚さの指定として扱われており、それ単独で継手の規格・材質・使用条件を表すものではありません。製品を選ぶ際は、品種、材料記号、呼び径、呼び厚さを組み合わせて確認します。
寸法管理では、該当するSch80列の基準厚さTと、製品区分に対応する厚さの許容差を照合してください。使用圧力・温度への適合や追加の検査条件は、設計図書・購入仕様書で別途確認します。
高圧配管に使用する継手も、Sch80という呼び厚さだけで適合を判断せず、材料・適用規格・設計条件を照合してください。応力集中を検討する箇所は、設計図書の指定位置と形状・寸法を確認し、寸法表の許容差とは分けて扱います。
溶接継手選定時の重要な考慮点として、配管系統の設計圧力、使用温度、流体の性質に応じた材質選定があります。特に化学プラント等では、耐食性と強度を両立する材質選定が不可欠です。
配管継手の寸法許容差は、製品品質と施工精度を保証する重要な技術基準です。JIS規格では継手の種類、材質、径の呼びに応じて詳細な許容差が規定されており、現場での品質管理指標となります。
継手種別による許容差基準
溶接式管継手の許容差は、製品区分、呼び径、測定項目を組み合わせて確認します。ベンカン機工の表では、15A~65Aの端部外径ODは、FSGP・PY400以外の製品で+1.6/-0.8mm、FSGP・PY400製品で±2.0mmです。この値を継手全体の外寸や、他形式の継手に流用しないでください。
内径ID、厚さT、中心から端面までの距離などには別の行があります。測定前に製品の材料記号と適用規格を確認し、図中の寸法記号に対応する行・列を選びます。
加熱炉用管継手の特殊許容差
同表の注記では、加熱炉用管継手の「中心から中心までの距離P」について、8B(200A)以下は±4mm、10B(250A)は±6mmとしています。Pは180°エルボの図に示された寸法であり、すべての継手の中心距離に共通する値ではありません。加熱炉用としての適用と、図面上のP寸法を確認して使用してください。
寸法許容差が施工品質に与える影響
寸法許容差の管理不良は、以下の施工トラブルを引き起こす可能性があります。
現場における許容差確認では、ノギス・マイクロメータ等の精密測定器具を使用し、特に重要部位では複数点での寸法確認を実施することが推奨されます。
温度変化による配管の伸びを確認する場合は、材料記号と使用温度範囲を特定し、その条件に対応する材料資料の線膨張係数を参照してください。ステンレス鋼や炭素鋼という分類名だけで値を固定せず、係数の対象温度範囲・単位と、計算に用いる配管長さ・温度差を照合します。継手単体の寸法許容差とは分けて、設計図書の確認条件に従ってください。
受入検査の対象数量や測定項目は、購入仕様書・工事仕様書・検査計画で確認します。製品表示の品種、材料、呼び径、呼び厚さを発注内容と照合し、寸法を測定する場合は、適用する許容差表と測定位置を明確にしてください。全数検査か抜取検査かを一律に決めず、判定基準と不適合時の対応も事前に定めます。
寸法検査を効果的に進めるため、検査計画には対象製品、適用規格、寸法記号、測定位置、判定基準を対応させて記載してください。測定方法と対象数量は、購入仕様書・工事仕様書の指定を確認して決めます。
出典:ベンカン機工「溶接式管継手カタログ」(PDF)。掲載ページ3~4に寸法許容差・端部形状、5~6に基準厚さ、9に製品の呼び方、10以降に突合せ溶接式管継手の寸法表があります。カタログの内容は2023年7月現在です。ねじ込み式の許容差や差込み溶接式の差込み深さは、採用製品の別資料で確認してください。
ジョインツール TEFEN PP ネジ継手 異径ニップル R1/4xR1/8 KRHN-0806